기술정보 ISO 21920 표준 전환에 따른 표면 거칠기 측정 실무 가이드
페이지 정보
작성자 최고관리자 댓글 0건 조회 3회 작성일 26-09-15 16:57본문
표면 계측의 새로운 기준과 실무적 의미
1. 들어가며
제조업의 역사는 더 높은 정밀도를 향한 끊임없는 도전의 역사라 할 수 있다. 치수 공차가 마이크로미터(μm) 수준으로 관리되고, 기능성 표면이 제품의 성능과 수명을 좌우하는 시대에 접어들면서 표면 거칠기는 단순한 품질 지표를 넘어 제품 성능을 결정하는 핵심 엔지니어링 특성으로 자리 잡고 있다.
자동차 엔진 부품의 마찰 특성, 베어링 표면의 윤활 성능, 실링면의 밀봉 성능, 의료용 임플란트의 기능성, 반도체 장비의 신뢰성까지 표면 상태는 제품의 성능과 직결된다. 이에 따라 표면 거칠기 측정은 더 이상 품질 검사의 한 항목이 아니라, 기능성 표면을 검증하기 위한 필수 계측 기술로 인식되고 있다.
이러한 흐름 속에서 국제표준화기구(ISO)는 2021년 12월 새로운 프로파일 표면 텍스처(Profile Surface Texture) 국제표준인 ISO 21920 시리즈를 발표하였다. ISO 21920은 오랫동안 산업계에서 활용되어 온 ISO 4287, ISO 4288, ISO 1302를 통합·재정비한 새로운 표준으로, 표면 거칠기의 파라미터 정의부터 측정 조건·평가 방법·도면 표기 방식에 이르기까지 표면 텍스처 평가 체계 전반에 걸친 중요한 변화를 담고 있다.
결국 ISO 21920 시대의 핵심은 ‘얼마나 거친가’가 아니라 ‘어떻게 측정했는가’이다. 오늘날 엔지니어가 던져야 할 질문은 더 이상 “Ra 값이 얼마인가?”가 아니라, “이 Ra 값은 어떤 조건과 기준에 따라 측정되었는가?”가 되고 있다.
2. 표면 계측학의 역사와
Taylor Hobson의 역할
현대 표면 계측학의 역사를 이야기할 때 Taylor Hobson을 빼놓을 수는 없다. 1886년 영국에서 설립된 Taylor Hobson은 약 140년 동안 정밀 형상 및 표면 측정 기술을 선도해 온 기업이다. 특히 표면 형상을 정량적으로 측정하고, 이를 산업 현장에 적용하는 기반을 마련하며, 오늘날 표면 계측 기술 발전에 중요한 이정표를 세웠다.
그 결정적인 전환점은 1940년대에 개발된 Talysurf의 등장이다. Talysurf는 세계 최초의 실용적인 전기식 촉침(stylus) 기반 표면 거칠기 측정기 가운데 하나로 평가받으며, 표면 형상을 반복 가능하고 객관적인 방식으로 측정·기록·분석할 수 있는 시대를 열었다.
그 이전까지 표면 품질 평가는 비교 표준편이나 작업자의 경험에 크게 의존하는 경우가 많았다. 그러나 Talysurf의 등장 이후 표면 형상은 더 이상 감각과 경험에 의존하는 대상이 아니라, 정량적인 데이터와 객관적인 수치로 평가하는 영역으로 전환되었다.
오늘날 전 세계 제조 현장에서 가장 널리 사용되는 Ra, Rq, Rz와 같은 표면 거칠기 파라미터가 산업계의 공통 언어로 자리 잡은 배경에는 프로파일(Profile) 기반 표면 측정 기술의 발전이 있다. Taylor Hobson은 단순한 계측기 제조업체를 넘어 프로파일 기반 표면 측정을 산업 현장에 정착시키고, 표면 거칠기 평가의 국제 표준화 발전을 이끈 기업으로 평가받는다.
이러한 역사적 의미는 다음 한 문장으로 요약할 수 있다.
“1940년대 Talysurf가 표면 거칠기를 ‘측정’하는 시대를 열었다면, 2021년 ISO 21920은 그 측정값을 ‘해석’하는 새로운 기준을 제시했다.”
오늘날 Taylor Hobson은 Talysurf를 비롯한 형상(Form), 윤곽(Contour), 표면(Surface) 측정 플랫폼을 지속적으로 발전시키며, 산업 계측 기술의 혁신과 국제 표준화의 발전에 꾸준히 기여하고 있다.

3. 새로운 표준이 필요했던 이유
ISO 4287, ISO 4288, ISO 1302는 수십 년 동안 산업계의 표면 거칠기 평가 기준으로 활용되어 왔다. 그러나 제조 기술과 계측 환경이 빠르게 발전하면서 기존 표준 체계의 한계도 드러나기 시작했다.
첫째, 표면 거칠기 파라미터의 정의와 측정 기준이 여러 표준에 분산되어 있어 적용과 해석이 복잡했다. 둘째, 일부 파라미터의 정의와 평가 알고리즘이 명확하지 않아 측정 장비나 소프트웨어에 따라 결과가 달라질 가능성이 있었다. 셋째, 3차원 표면 텍스처 국제표준인 ISO 25178과의 연계성과 정합성이 충분하지 않아 2D와 3D 표면 평가 체계를 일관되게 적용하는 데 한계가 있었다. 넷째, 디지털 계측 기술의 발전과 자동화된 제조 환경 등 최신 산업 현장의 요구를 충분히 반영하지 못했다.
이러한 한계를 개선하기 위해 제정된 표준이 ISO 21920이다. ISO 21920은 표면 거칠기 파라미터의 정의와 측정 절차, 평가 방법 및 도면 표기 체계를 일원화함으로써, 측정 결과의 일관성(Consistency), 재현성(Reproducibility), 추적성(Traceability)을 한층 높이는 것을 목표로 하고 있다.
4. ISO 21920 시리즈의 구성
ISO 21920 시리즈는 다음과 같은 세 개의 파트로 구성된다.
•ISO 21920-1 : 표면 텍스처의 도면 표기(Indication of Surface Texture)
•ISO 21920-2 : 용어, 정의 및 표면 텍스처 파라미터(Terms, Definitions and Surface Texture Parameters)
•ISO 21920-3 : 사양 연산자 및 측정 조건(Specification Operators and Measurement Conditions)
이 세 파트는 각각 독립된 규격이 아니라, 도면 요구사항(설계), 표면 거칠기 파라미터의 정의(평가 기준), 실제 측정 조건(계측)을 하나의 일관된 체계로 연결하도록 설계되었다. 즉, 설계자가 도면에서 요구한 표면 품질이 측정과 평가 과정에서 동일한 기준으로 해석될 수 있도록 표면 거칠기 평가 전 과정을 통합한 것이 ISO 21920의 핵심이라 할 수 있다.
5. 실무자가 반드시 이해해야 할
다섯 가지 변화
(1) Evaluation Length 중심의 파라미터 정의
ISO 4287에서는 다양한 표면 거칠기 파라미터가 Sampling Length(기준 길이)를 기반으로 정의되었다. 반면 ISO 21920에서는 Ra, Rq, Rsk, Rku, Rt, Rdq, Rk 계열 등 대부분의 파라미터를 Evaluation Length(평가 길이) 전체를 기준으로 계산하도록 체계가 변경되었다.
예를 들어 Rz 파라미터는 기본적인 개념과 명칭은 기존과 동일하지만, 수학적 정의와 계산 방법이 보다 명확하게 규정되었다. 다만 프로파일 요소를 정의하고 평가하는 방식이 변경됨에 따라, 기존 ISO 4287 기준으로 산출한 Rz 값과 ISO 21920 기준으로 계산한 Rz 값 사이에는 일정 수준의 차이가 발생할 수 있다.

이는 측정 결과의 대표성과 일관성을 높이기 위한 변화이지만, 동시에 기존 표준에 따라 측정한 결과와 ISO 21920 기준으로 산출한 결과가 항상 동일하게 나타나는 것은 아님을 의미한다. 특히 표면 특성이 균일하지 않거나 국부적인 결함, 이상 형상 등이 포함된 표면에서는 평가 길이와 프로파일 요소 정의 방식의 차이로 인해 결과 차이가 더욱 크게 나타날 수 있다.
(2) Maximum Rule의 기본 적용
ISO 4288에서 널리 활용되었던 16 % Rule은 ISO 21920에서는 더 이상 기본 판정 규칙으로 적용되지 않는다. ISO 21920에서는 Maximum Rule이 기본 허용 규칙으로 채택되었으며, 16 % Rule을 적용하고자 하는 경우에는 반드시 도면에 해당 요구사항을 명시해야 한다.
이는 표면 거칠기 측정 결과에 대한 적합·부적합 판정 기준 자체가 변경될 수 있음을 의미한다. 따라서 품질 기준을 설정하는 고객과 제조 현장에서 이를 충족해야 하는 공급업체 모두 기존 표준과의 차이를 충분히 이해하고 적용해야 한다.
(3) Median Rule의 도입
ISO 21920은 새로운 공차 판정 방식인 Median Rule(Tmed)을 도입하였다. 이 방식은 최소 3회 이상 반복 측정한 후, 측정 결과의 중앙값(Median)을 기준으로 적합 여부를 판단한다.
이를 통해 일시적인 이상치(Outlier)의 영향을 줄이고, 측정 결과의 안정성과 신뢰성을 향상시킬 수 있다. 특히 측정값의 변동성이 존재하는 실제 제조 환경에서는 보다 일관된 품질 판정을 가능하게 하는 실용적인 평가 방법으로 활용될 수 있다.
(4) Rk 계열 파라미터의 기본 필터 변경
ISO 21920에서 주목할 만한 또 하나의 변화는 Rk 계열 파라미터에 적용되는 기본 필터의 변경이다. ISO 21920은 Rk, Rpk, Rvk 및 관련 기능성 파라미터 평가 시 2차(2nd Order) Robust Gaussian Regression Filter를 기본 필터로 지정하고 있다.
이 필터는 ISO 16610-31에 정의된 방법으로, 국부적인 돌출부나 깊은 골 형태의 이상치가 표면 기능 평가에 미치는 영향을 줄이도록 설계되었다. 특히 베어링 표면, 실링면, 슬라이딩 부품 등 마찰·윤활·밀봉 특성이 중요한 기능성 표면 평가에서 효과적인 평가 방법으로 활용될 수 있다.
실무적으로 중요한 점은 필터 방식의 변경으로 인해 기존 ISO 표준에 따라 산출한 결과와 ISO 21920 기준의 결과 사이에 차이가 발생할 수 있다는 것이다. 이러한 차이는 특히 매우 매끄럽게 가공된 표면에서 더욱 뚜렷하게 나타날 수 있으며, Rk 계열 파라미터 중에서도 Rk와 Rpk가 상대적으로 큰 영향을 받을 가능성이 있다.
따라서 기존 측정 데이터와 새로운 측정 결과를 비교하거나 품질 추세를 분석할 때에는 적용된 필터 종류와 평가 조건을 반드시 확인해야 한다.
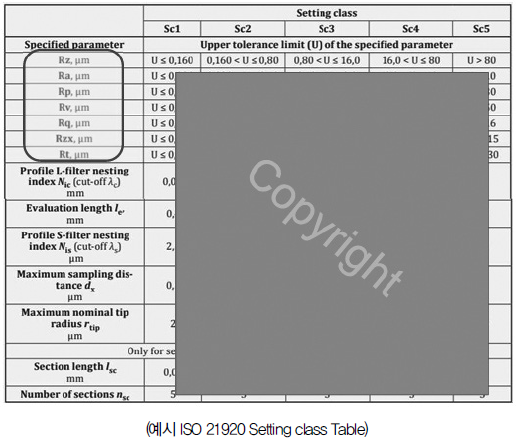
(5) Setting Class(Scn)의 도입
ISO 21920은 측정 조건을 체계적으로 관리하기 위해 새로운 개념인 Setting Class(Sc1~Sc5)를 도입하였다.
Setting Class는 다음과 같은 주요 측정 및 평가 조건을 하나의 설정 체계로 정의한다.
•λc(Cut-off Wavelength)
•λs(Short Wavelength Filter)
•평가 길이(Evaluation Length)
•데이터 간격(Data Spacing)
•촉침 반경(Stylus Tip Radius)
•섹션 길이(Section Length)
•섹션 개수(Number of Sections)
Setting Class의 가장 큰 장점은 다양한 측정 조건을 각각 개별적으로 지정하는 대신, 관련 조건들을 하나의 표준화된 설정 단위(Container)로 관리할 수 있다는 점이다.
이를 통해 설계자는 도면에서 요구하는 표면 품질 조건을 보다 간결하고 명확하게 지정할 수 있으며, 측정자는 동일한 기준을 일관되게 적용할 수 있다.
또한 결과적으로는 측정 조건에 대한 해석 차이를 줄이고, 측정 절차를 표준화하여 결과의 재현성(Reproducibility) 및 신뢰성(Reliability) 향상에 기여한다.
6. 도면 해독에서 발생하는
새로운 과제
ISO 21920 기반 도면에서는 기존 표기 방식보다 체계적이고 다양한 정보를 포함한 표면 텍스처 표기를 확인할 수 있다.

ISO 21920은 표준화된 표면 텍스처 요구사항과 함께 Further Additions(추가 정보)를 기입할 수 있도록 허용하고 있다. 이를 통해 측정 방법, 평가 조건, 공정 관리 요구사항 등 표준 표기만으로 표현하기 어려운 세부 조건을 보다 명확하게 지정할 수 있다.
다만 중요한 점은 도면에 사용되는 모든 약어와 표기가 동일한 의미와 적용 범위를 갖는 것은 아니라는 것이다.
•Rq, Tmed는 ISO에서 정의한 표준 파라미터 및 평가 항목이다.
•RG, LSP 역시 ISO 21920 체계에서 정의된 측정 및 평가 조건과 관련된 표준 항목이다.
•반면 OR(2)와 같은 표기는 고객 또는 프로젝트별로 추가된 요구사항일 가능성이 있으므로, 관련 규격이나 계약 문서를 통해 의미와 적용 조건을 반드시 확인해야 한다.
실제 제조 현장에서 발생하는 품질 분쟁의 상당 부분은 파라미터값 자체보다, 추가 요구사항과 측정 조건에 대한 해석 차이에서 비롯된다. 따라서 ISO 21920을 적용할 때는 표면 거칠기 값뿐만 아니라 도면에 포함된 모든 표기와 조건을 동일한 기준으로 이해하고 관리하는 것이 중요하다.
7. 전환기에 필요한 실무 권고 사항
현재 산업계에서는 ISO 4287 기반 도면과 ISO 21920 기반 도면이 함께 사용되고 있다.
ISO 21920으로 전환하는 과정에서는 다음 사항을 반드시 확인할 필요가 있다.
•측정 소프트웨어의 ISO 21920 지원 여부
•교정성적서에 적용된 측정 표준 확인
•도면에 지정된 적용 표준 확인
•공차 허용 규칙 확인
•기능성 파라미터에 적용되는 필터 조건 확인
•Setting Class 지정 여부 확인
•고객과 공급업체 간 측정 및 평가 조건의 일치 여부 확인
실제 제조 현장에서는 파라미터 자체의 차이보다 측정 조건과 평가 조건의 차이로 인해 결과가 달라지는 경우가 더 많다. 따라서 ISO 21920 적용 시에는 단순히 새로운 파라미터를 적용하는 것을 넘어, 측정 환경과 평가 기준 전반을 동일한 체계로 관리하는 것이 중요하다.
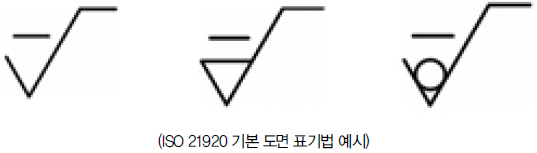
8. 맺음말
ISO 21920의 도입은 최근 수십 년간 프로파일 기반 표면 계측 분야에서 이루어진 가장 중요한 변화 중 하나라고 할 수 있다. Talysurf가 표면 평가를 작업자의 경험과 시각적 판단에 의존하던 영역에서 벗어나 정량적 데이터와 과학적 분석의 영역으로 전환시켰다면, ISO 21920은 이러한 측정 결과를 국제적으로 일관되고 재현성 있게 해석할 수 있도록 새로운 기준을 제시하고 있다.
ISO 21920의 진정한 의미는 단순히 새로운 파라미터를 추가하는 데 있지 않다. 핵심은 측정 조건, 평가 방법 그리고 기술 문서 간 의사소통 체계를 보다 명확하고 엄격하게 표준화하는 것에 있다. 따라서 앞으로의 표면 계측은 단순히 “Ra 값이 얼마인가?”를 확인하는 수준을 넘어, “그 Ra 값은 어떤 조건과 기준에서 측정되었는가?”를 함께 이해하는 방향으로 발전해 나갈 것이다.
마지막으로 반드시 기억해야 할 점은 ISO 21920이 기존 ISO 4287, ISO 4288, ISO 1302 체계를 대체하는 현행 국제표준이라는 사실이다. 따라서 신규 도면에는 원칙적으로 ISO 21920 체계를 적용해야 한다.
또한 기존 도면을 계속 활용하는 경우에도 적용 표준을 명확히 지정하는 것이 바람직하다. 그렇지 않을 경우, 고객과 공급업체가 서로 다른 표준 체계를 기준으로 측정 결과를 해석하게 되어 불필요한 의견 차이나 품질 분쟁으로 이어질 수 있다.
결국 ISO 21920은 단순한 규격 개정이 아니다. 이는 표면 계측이 경험 중심의 평가에서 벗어나, 측정 조건과 데이터 해석까지 관리하는 더욱 과학적이고 국제화된 품질관리 체계로 진화하고 있음을 보여주는 중요한 이정표라 할 수 있다.
eunsung.hong@ametek.com


